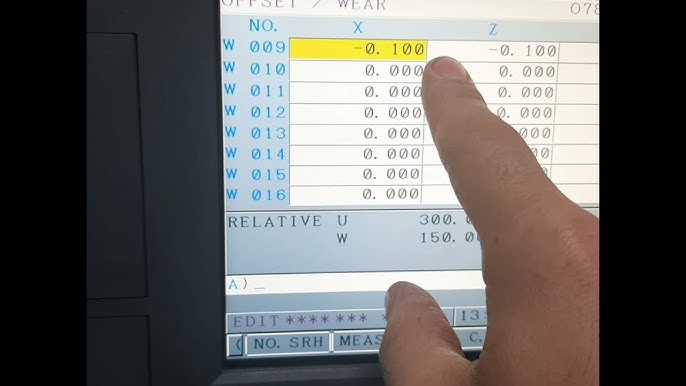
Bir parçanın ölçüsü birkaç yüzdelik milimetre sapınca, sorun çoğu zaman takımda değil offset ayarında saklanır. CNC tezgâhta doğru offset yönetimi, yüzey kalitesini, ölçü tekrarını ve takım ömrünü aynı anda etkiler. Bu rehberde offset mantığını sade ama teknik doğrulukla ele alacak, hangi ayarın neyi değiştirdiğini gösterecek ve atölyede işini hızlandıran kontrol adımlarını net biçimde paylaşacağım.
CNC offset mantığını doğru kur: Sıfır noktası, takım telafisi ve referans ilişkisi
CNC offset, tezgâhın mutlak koordinat sistemi ile gerçek işleme koşulları arasındaki farkı kapatan ayar katmanıdır. Tezgâh, makine sıfırını bilir; sen ise parçanın sıfırını, takımın gerçek boyunu ve çapını sisteme tanımlarsın. İşte offset bu köprüyü kurar.
En sık karşılaşılan üç temel offset grubu şunlardır:
– Work offset
Parça sıfırını belirler. G54, G55, G56 gibi kodlarla çalışır. Aynı fikstürde birden fazla parça bağladığında her parçaya ayrı referans vermeni sağlar.
– Tool length offset
Takımın gerçek boyunu sisteme tanımlar. Özellikle frezede Z ekseni doğruluğu için kritik rol oynar. Genelde H koduyla çağrılır.
– Tool radius ya da cutter compensation
Takım çapındaki gerçek farkı ve takım aşınmasını telafi eder. G41 ve G42 ile ilişkilidir. Kontur doğruluğunu ciddi biçimde etkiler.
Buradaki kritik nokta şu: Offset, sadece bir sayı girişi değildir. Offset, makinenin hareket kararını değiştiren üretim verisidir. ISO 230 ve ASME B5.54 gibi takım tezgâhı doğruluk standartlarında referans alma, eksen davranışı ve konumlama tekrarı ölçüm kalitesinin temel bileşeni kabul edilir. Yani iyi bir program, yanlış offset yüzünden kötü parça çıkarabilir.
Parça sıfırı ile makine sıfırı arasındaki farkı karıştırırsan zincirleme hata üretirsin. Örneğin G54 ile doğru X-Y referansı verdin ama takım boyunu 0,20 mm kısa girdin. Bu durumda cep derinliği eksik çıkar, yüzey finişi değişir, bazı durumlarda ikinci paso yükü artar. Bu tip sapmalar çoğu zaman ilk bakışta takım kırığı gibi görünür ama kökte offset hatası yatar.
Kendi tecrübemle söyleyebilirim ki, atölyede ölçü kaçıran parçaların büyük bölümü karmaşık CAM hatasından değil, basit offset karışıklığından çıkar. Özellikle vardiya değişimlerinde ve takım değişimi yoğun işlerde bu oran belirgin biçimde yükselir.
Offset ayarı nasıl yapılır: Tezgâhta adım adım güvenli ve hassas yaklaşım
Offset ayarına gelişigüzel başlamamalısın. Sıralı ve disiplinli bir yöntem, hem hatayı azaltır hem de tekrar üretilebilirlik sağlar. Aşağıdaki akış, freze merkezleri için genel mantığı verir. Kontrol ünitesi Fanuc, Siemens, Haas ya da Mitsubishi olsa da mantık büyük ölçüde aynıdır.
1. Makine referans dönüşünü tamamla
İlk adımda tezgâhı home pozisyonuna gönder. Referans dönüşü olmadan eksenlerin gerçek konumunu güvenle baz alamazsın. Bazı kontrol sistemleri bu adım atlandığında offset ekranını gösterse bile ölçüm güveni düşer.
Burada makinenin termal durumu da önem taşır. Özellikle hassas kalıp işleri ya da uzun eksenli işlerde, spindle ve gövde ısınması mikron seviyesinde fark üretir. Modern üretim literatüründe takım tezgâhı hatalarının büyük kısmı termal etkilerle ilişkilendirilir. CIRP ve benzeri imalat araştırmalarında termal sapmanın, toplam geometrik hatada baskın paya sahip olduğu sıkça vurgulanır. Bu yüzden kritik işte makineyi ısıtmadan offset alma.
2. Parça sıfırını seç ve sabitle
Parça sıfırını seçerken operatör konforuna göre değil, ölçüm mantığına göre karar ver. En güvenli yaklaşım şu üç soruya cevap verir:
– Operatör bu yüzeyi kolay ve tekrar aynı şekilde probalayabilir mi
– Fikstür sökülüp takıldığında aynı referans korunur mu
– Teknik resimdeki temel ölçüler bu sıfırdan mı akar
Genelde düz yüzeyli prizmatik parçalarda üst yüzey ve bir köşe referansı iyi sonuç verir. 3 eksen frezede çoğu uygulamada G54 ana parça sıfırı olarak yeterlidir. Çoklu bağlamada G55 ve sonrası devreye girer.
Parça sıfırını belirlemek için yaygın yöntemler:
– Kenar bulucu ile manuel yaklaşım
– Prob sistemi ile otomatik ölçüm
– Komparatör ve mastar desteği ile hassas hizalama
Prob kullanan işletmeler, manuel yönteme göre daha yüksek tekrar doğruluğu yakalar. Renishaw gibi üreticilerin uygulama notlarında, proses içi prob kullanımının ayar süresini anlamlı biçimde düşürdüğü ve insan kaynaklı giriş hatalarını azalttığı gösterilir. Bu veri tek başına marka reklamı değildir; birçok büyük seri üretim hattı aynı nedenle prob sistemine yatırım yapar.
3. Takım boyunu gerçek değerle tanımla
Takım length offset, özellikle Z ekseninde hayat kurtarır. Takımı takım ölçüm cihazında ölçebilir ya da tezgâh içi probla tanımlayabilirsin. Burada amaç, her takımın uç noktasını referans bir düzleme göre sisteme güvenli biçimde kaydetmektir.
Dikkat etmen gerekenler:
– Takımı spindle koniğine tam oturt
– Çekme saplaması ve konik yüzey temiz olsun
– Aynı takımın ölçümünü mümkünse aynı yöntemle yap
– Ölçümden sonra H numarasını programdaki takım numarasıyla eşleştir
Yıllar süren CNC süreç takibim gösteriyor ki, en pahalı çarpışmaların bir kısmı yanlış H çağrısından kaynaklanır. T1 takılıyken H07 çağırdığında, sistem bambaşka bir takım boyu ile hareket eder. Program doğru olsa bile iş güvenliğini bir anda kaybedersin.
4. Takım çap telafisini aşınma mantığıyla yönet
Takım çap offset ekranında iki veri görürsün: nominal geometri ve wear yani aşınma telafisi. Sağlıklı yöntem, takımın gerçek geometrisini temel değer olarak girmek ve küçük düzeltmeleri wear sütununda yönetmektir.
Örnek:
10 mm parmak freze ile kontur işliyorsun.
Ölçülen dış ölçü 0,04 mm büyük çıktı.
Bu durumda yarıçap telafisine genelde 0,02 mm yönlü bir düzeltme girersin.
Buradaki mantık basittir. Çap hatasının tamamı yarıçapa bire bir yazılmaz; takım merkez yolu yarıçap üzerinden hesaplandığı için çoğu durumda düzeltme yarıya iner. Fakat iç kontur, dış kontur, G41-G42 yönü ve takım yolu stratejisi sonucu değiştirir. Körü körüne sayı girme; önce hareket mantığını zihninde canlandır.
NIST üretim verileri ve işleme araştırmaları, takım aşınmasının ölçü kararlılığını doğrudan etkilediğini açık biçimde ortaya koyar. Aşınma ilerledikçe kesme kuvvetleri, yüzey pürüzlülüğü ve boyutsal sapma birlikte değişir. Bu nedenle radius wear yönetimi sadece ölçü düzeltmesi değil, proses kontrol aracıdır.
5. Tek blok ve kuru çalışma ile doğrula
Offset girdikten sonra doğrudan talaşa girme. Şu sırayı izle:
1. Programı grafik ekranında kontrol et.
2. Tek blok moduna geç.
3. Rapid override oranını düşür.
4. Takımı parça üstünde güvenli mesafede yürüt.
5. İlk yaklaşma ve Z inişlerini dikkatle izle.
6. G54, H ve D çağrılarının doğru olduğundan emin ol.
Bu aşama zaman kaybı gibi görünür ama hurda maliyetini düşürür. Özellikle ilk parçada kazanılan 5 dakika, seri üretimde saatlerce yeniden işleme yükünü önler.
Ölçü kaçması neden olur: Offset hatalarının kök neden analizi
Bir ölçü kaçtığında sadece ekrana bakıp düzeltme girmek yetmez. Hatanın kaynağını bilirsen aynı sorunu tekrar yaşamazsın. CNC offset kaynaklı ölçü sapmalarında en yaygın nedenler şunlardır:
– Yanlış work offset seçimi
Program G55 beklerken operatör G54 ile başlatır. Tüm parça kayar.
– Yanlış takım boyu
Takım değişimi sonrası eski offset kalır ya da yanlış H numarası çağrılır.
– Prob veya ölçüm yüzeyi kirliliği
İnce talaş ya da soğutma sıvısı filmi, mikron değil bazen onlarca mikron fark doğurur.
– Termal büyüme
Uzun çevrimlerde spindle uzaması özellikle Z derinliklerinde sapma yaratır.
– Takım aşınması
Kontur ölçüsü ilk 10 parçada iyiyken sonrasında bozulur. Bu durumda geometri değil wear yönetimi gerekir.
– Fikstür tekrar bağlama farkı
Parça sıfırı aslında doğru görünür ama bağlama yüzeyi tam oturmaz.
İşleme literatüründe ölçü sapmasının tek bir nedene bağlanmaması gerektiği sıkça vurgulanır. Çünkü geometri, termal etki, kesme kuvveti, takım aşınması ve operatör girişi birlikte çalışır. Bu yüzden offset düzeltmesini teşhis yerine refleks olarak kullanırsan gerçek problemi gizlersin.
Pratik bir teşhis akışı şöyle ilerler:
1. Sapma tek parçada mı, seri boyunca mı var
2. X-Y mi kaçıyor, sadece Z mi kaçıyor
3. İlk parçadan beri mi var, sonradan mı başladı
4. Aynı takımla farklı bölgelerde aynı hata çıkıyor mu
5. Takım sökülüp tekrar ölçülünce değer değişiyor mu
Bu soruların cevabı seni hızlıca doğru sınıfa götürür. Örneğin sadece Z taban derinliği kaçıyorsa önce takım boyu, spindle termali ve referans yüzeyi kontrol et. Dış çap büyük çıkıyorsa takım wear, runout ve takım esnemesini birlikte değerlendir.
Atölyede iş gören uygulamalar: Daha stabil offset yönetimi için pratik sistem
CNC işlerinde düzen, hızdan daha fazla para kazandırır. Benim sahada en çok işe yaradığını gördüğüm yöntem, offsetleri tek seferlik veri gibi değil yaşayan proses verisi gibi ele almaktır.
Uyguladığında fark yaratan sistem şu:
– Her iş emri için offset kayıt şablonu tut
Parça adı, takım numarası, H ve D değerleri, ilk parça ölçüsü, wear düzeltmesi aynı sayfada dursun.
– Nominal ve wear alanlarını ayır
Geometriyi bir kez doğru tanımla. Günlük düzeltmeleri wear sütununda yap. Böylece ana veriyi bozmazsın.
– Kritik takımlara ömür limiti koy
Ölçü bozulduktan sonra değil, bozulmadan önce takım değiştir. Özellikle finiş operasyonlarında bu yaklaşım ciddi fark yaratır.
– İlk parça onayında üç ekseni birlikte değerlendir
Sadece tek ölçüye bakma. X doğru çıkarken Z kaçabilir.
– Vardiya değişiminde offset devir kontrolü yap
Sözlü bilgiye güvenme. Yazılı devir disiplini kur.
Kendi tecrübemle söyleyebilirim ki, küçük atölyelerde en çok ihmal edilen konu offset standardizasyonu oluyor. Oysa aynı işi iki farklı operatörün benzer sonuçla çıkarabilmesi, gerçek üretim olgunluğunu gösterir.
Yararlı Bitki üzerinde teknik içerik arayan birçok okurun sevdiği şey tam da bu netlik: Sadece ne yapacağını değil, neden öyle yapacağını bilmek. CNC offset ayarında da bu yaklaşım seni hızlı çözüme taşır.
Bir başka güçlü yöntem de kontrol planı oluşturmaktır. Örneğin alüminyum seri parçada her 10 parçada bir dış kontur ölç, çelik finiş yüzeyde her 5 parçada bir Z derinliğini kontrol et. Böylece offset düzeltmesini rastgele değil, veriyle yönetirsin. İstatistiksel proses kontrol mantığı da zaten buna dayanır. Ölçüm noktalarını sabitleyince trend görürsün; trendi görünce takım aşınmasını parça hurdaya dönmeden yakalarsın.
Sıkça Sorulan Sorular
G54 ile G55 arasındaki fark nedir?
İkisi de parça sıfırı tanımlar. Fark, farklı bağlama noktaları ya da farklı parçalar için ayrı referans vermende ortaya çıkar.
Tool length offset neden bu kadar kritik?
Çünkü takımın gerçek boyu Z hareketini doğrudan değiştirir. Küçük bir hata bile derinlik, cep tabanı ve yüzey kalitesini bozar.
Takım çap telafisinde wear mı, geometri mi değiştirmeliyim?
Küçük üretim düzeltmelerinde wear alanını kullan. Geometri alanını temel veri olarak koru.
Prob yoksa hassas offset ayarı yapabilir miyim?
Evet, yapabilirsin. Kenar bulucu, komparatör ve dikkatli manuel ölçümle iyi sonuç alırsın. Yine de prob, hız ve tekrar doğruluğu açısından avantaj sağlar.
Her ölçü hatasında offset düzeltmesi yapmak doğru mu?
Hayır. Önce kök nedeni bul. Takım aşınması, bağlama hatası ya da termal etki varsa sadece offset girmek gerçek sorunu gizler.
Yanlış H veya D çağrısı nasıl önlenir?
Takım numarası ile offset numarasını standart eşleştir. İlk çalıştırmada tek blok kullan ve takım çağrılarını satır satır kontrol et.
Z ekseni derinliği neden seri ilerledikçe değişir?
Spindle ısınması, takım boyu farkı, takım aşınması ya da bağlama yüzeyindeki kir bu sapmayı tetikleyebilir.
CNC offset ayarını ustalık seviyesine taşımak için tek ihtiyacın daha fazla menü ezberi değil, daha iyi süreç disiplinidir. İlk fırsatta kendi tezgâhında bir deneme yap: Aynı parçayı işleyip sadece wear düzeltmelerini kayıt altına al, sonra sapmanın hangi noktada başladığını incele. İstersen bu yazıda en çok zorlandığın offset senaryosunu yorumlara yaz; Yararlı Bitki için bir sonraki teknik içerikte o problemi örnek üzerinden ele alalım.